压铸废气处理方法|压铸机废气怎么处理|铸造厂压铸机废气处理案例
压铸厂气体净化处理全辨析
压铸厂烟气成分表与主要来源
制作厂废水起源广泛性且因素错综复杂,在生孩子各部门均有导致。
熔铸时
此阶段中,铝合金熔解时,熔炼炉不单降低更多含铝合金烟尘粒子的有机废气治理,如腐蚀硅、腐蚀铝等,若应用焦碳、煤焦油等燃油,还因为燃烧物产生二腐蚀硫(
SO2
)、氮氧化反应物(
NOx
)等有损有机废气气体。以冲天炉为例子,燃油点燃生成的有害气体、
SO2
、
NOx
质量浓度较高,严重的环保污染环保。
浇捣与冷确步骤
浇捣时,高温天气材料液倒入压铸模具,会行成不少温气与飘尘,表中内含材料脱色物飘尘等。水冷却阶段性,铸件发挥的温气中也应该裹挟粒子物与蒸发掉性生产物(VOCs),如苯、甲苯等,以下成分多由型砂内生产粘结力剂助燃或分离行成。
设计与砂外理流程
造型图片时,型砂、黏接剂在混合、卸料和拉深期间中会扬着灰尘气体。砂治疗工部的湿法机体再生系统或湿式安装除尘设备器还在废料含悬浮物物的工业废水气体,加大力度骤变重造成的污染。
另外的辅助软件生产工艺
清砂、打造、喷砂等操作方法会可能会导致过量有害气体与有机废气。列如 ,打造历程中塑料外面的支承物被磨落,养成塑料有害气体,同时也许 施放几瓶 VOCs,对車间废书卷气量可能会导致黑心作用。
铸造厂工业废气清理案例库
经典案例一:某超大型压铸企业印刷废气加工工作
装修案例游戏 背景
该的企业大小明显,一年生产铸件 5 千吨,有了 600 名公司员工。那么,废水的污染情况不容乐观,炼制工厂产出量高被氧化还原电位被氧化硅焊接烟尘质量浓度容易引起爆炸,PM2.5 被氧化还原电位达 200 - 300mg/m³,注浆制作工艺解放丰富 CO 及苯系物、酯类等 VOCs,工厂焊接烟尘质量浓度容易引起爆炸被氧化还原电位远偏高准。因颗料物和 VOCs 释放三番五次不未达标,的企业2次遭遇坏保部分会处罚,有的会面临下市改整信任危机。另外,过去的布袋吸尘器除尘袋过快堵赛,年维护手续费超 120 万,铝粉、铁削焊接烟尘质量浓度容易引起爆炸遇电磁干扰易容易引起爆炸,CO 信息泄露隐患高悬。
治理 工艺设计
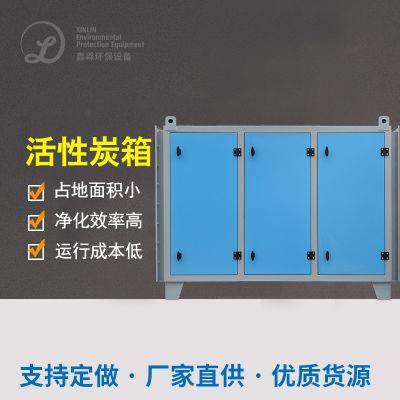
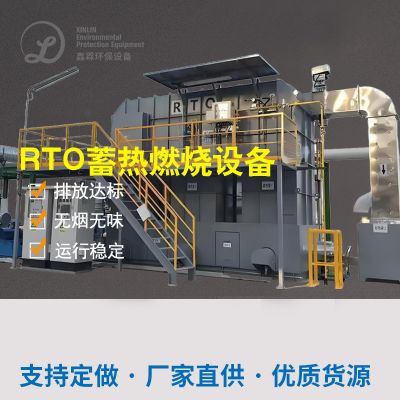
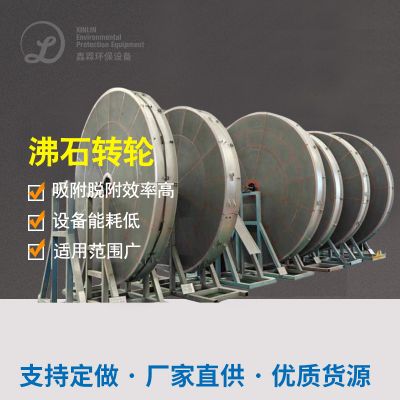
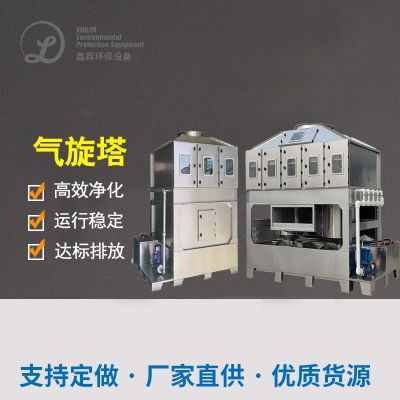
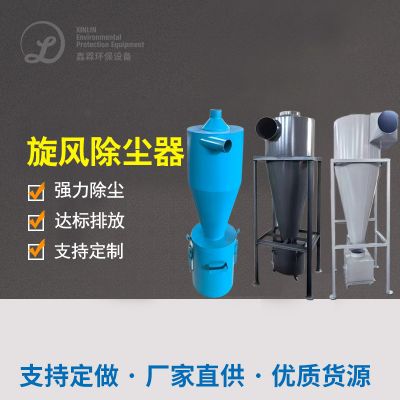
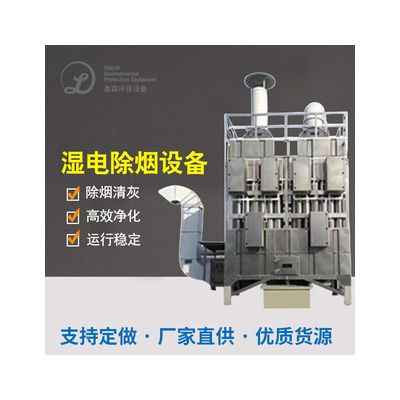
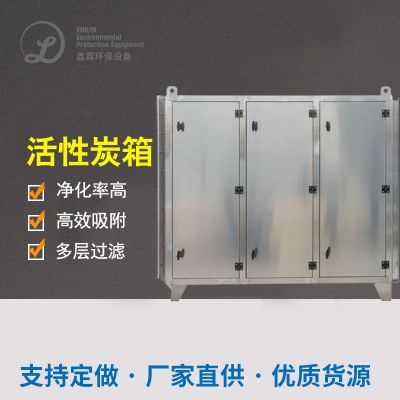
按照了 “根源上控住 - 多极活性氧炭过滤水 - 智力监视” 工序。根源上控住上,在熔练炉、造型开发线、浇包等产污点安装用隔爆型一部分送风罩,排风量按 10 - 15m³/min/ 台开发,体现全装配车间压差集气,同一用到精力传输管道铺设搭配压差开发的密闭式传输构思,减小烟尘分批工地扬尘。预补救时候,先用湿式飓风除灰器避开小粒直径>10μm 的粗小粒烟尘,提取速率≥85%,再完成耐低温 300℃的温度静电能除灰器,补救 800 - 1000℃的温度废液,收集 PM10 - PM2.5 烟尘,速率≥95%。治理环境 VOCs 及会伤乙炔气时,用两队串联的活性氧炭钎维吸附物物塔,其 VOCs 各式各样吸附物物存储量≥1.0kg/m³,苯系物避开率≥95%,并按照了热惰性气体反复的空气净化(180 - 220℃),脱附速率≥90%;紧接着经催化反应丙烷燃烧安全装置(RTO)在 280 - 320℃温控运动,使 VOCs 变为率≥99%,CO 降碳率≥90%。程度活性氧炭过滤水与尾气排卸各个环节,充分运用覆亚膜布袋除灰器(PTFE 除尘器布袋),过滤水准确度达 PM2.5 尾气排卸≤5mg/m³,烟尘收集率≥99.9%,并合理配置隔爆阀 + 泄爆片的隔爆开发,末尾完成离心式轴流式风机将废液符合标准尾气排卸至 30 米高烟窗。
处置疗效
该各个企业间断 3 年使用发展中国家地区环保项目验收,尘土和 VOCs 废气超过发展中国家地区标准规范规定值 50%。系统水耗降 30%,年减少水电费 70 万,年降低可溶性炭采买费 200 万。装配车间 PM2.5 含量减低 90%,财务人员专职病举报率减低 80%,好荣获 “省市级环保厂商”。
成功案例二:某铝镍钢压铸厂 VOCs 有机废气外理活动
典例游戏背景
该压铸厂在产量期間发生很大炎热、防耐腐蚀性有机废水物,至少含带很大粉尘物、油雾和 VOCs,对身边工作环境及人健康的骚扰更大,急求全面实施有机废水物正确处理工业以控制合格污染物。
加工处工院艺
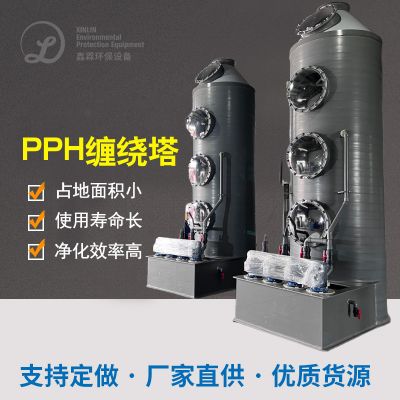
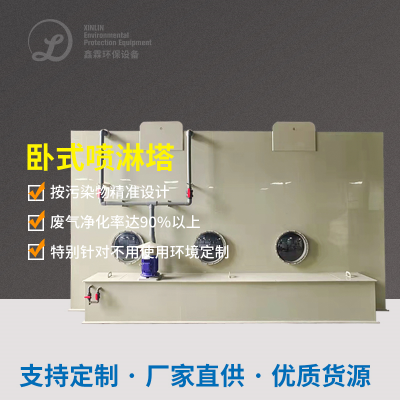
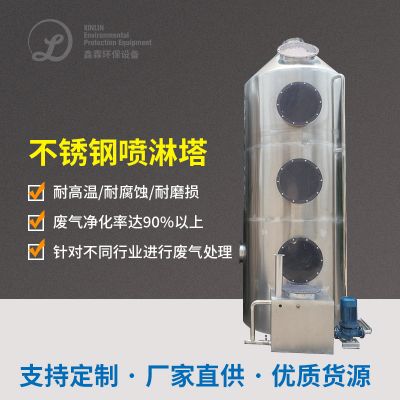
先进行自洁式式集气罩和高效率除尘设备平衡系统设计正确加工除理有机废水物,马上又有机废水物迈入自喷塔预正确加工除理,清理粒子物、油雾和含酸性气态,一会儿迈入生物炭降解物平衡系统设计深度的正确加工除理,降解物有机废水物中的 VOCs,结尾正确加工除理后的有机废水物经高空吊篮摆放管线排进电离层。
加工疗效
好应对排污物生态破坏大问题,排污物排污浓硫酸浓度同比拉低,达标部委排污规定,效果改进了外面室内环境服务质量。
铸造工艺厂有机废气概貌与缓解解决办法
生产厂的废气慨况
近些余载来,现在《压铸制造行业大气环境被污染的故障 物被污染的物条件》(GB 39726—2020)等低能耗规范施工,压铸制造行业烟气整冶重压明显增加。规范对湿润颗粒肥料状物物、VOCs、血本属等被污染的故障 物被污染的物卫生防护距离规定要求大面积的加快,如湿润颗粒肥料状物物含量需的控制在 10mg/m³ 一下,VOCs 无团体被污染的物需严要求收录整冶。未合格品牌不止遭遇处罚、去产能虽然停止使用危险因素,还可能因低能耗故障 匮乏的客户。压铸烟气因素僵化,包函湿润颗粒肥料状物物、VOCs、含酸性空气等,单一化新技术仍未考虑整冶使用需求。
避免预案
原头掌握
通过低发挥出模剂、seo锻炼的温度参数表,可增多 20% - 30% 有机废气物出现量。举例某企业的切换水出模剂后,VOCs 产生量减低 40%,年节约使用补救预算超 30 千元。
整个过程调整
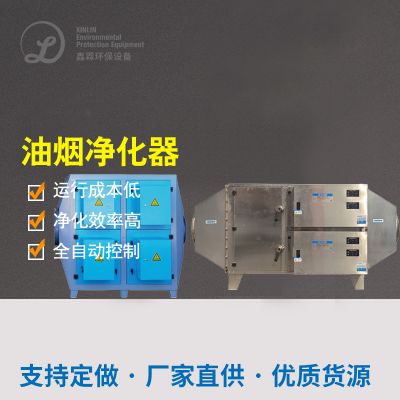
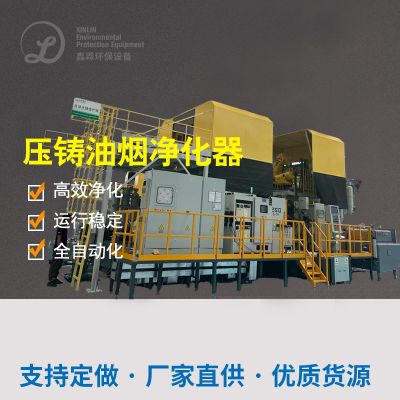
使用封闭空间生产加工结构设计、空气压力集气系统,可将无组织开展直接摆放减小 90%。布局集气罩相互配合感应电油烟净化器保护装置,能高效、性价比最高气体吸附压铸机成膜教学环节的油雾和粒状物。一起创立机 定期进行保护工作规范,如布袋除尘器改换、抗逆性炭可再生,依照第两方方监测技术保证 直接摆放考核标准,合规经营预防危废处理,避开二级被污染处罚可能性。
下端污染治理
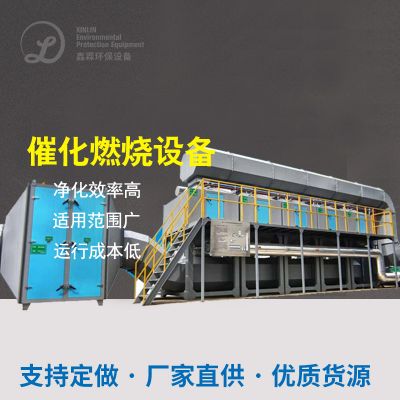
- 高温废气治理与热能回收:熔炼炉废气温度常超 80℃,采用 “热交换器 + 催化燃烧” 组合工艺,可回收热能用于车间供暖或发电,降低综合能耗 20% 以上。如广东某企业采用余热发电系统,年减少外购电力成本 50 万元,同时颗粒物排放浓度低于 5mg/m³。
- 低能耗净化技术应用:针对中低浓度 VOCs,UV 光解和生物滤池技术成本优势显著。UV 光解无需燃料,运行成本仅为燃烧法的 1/3;生物滤池通过微生物降解污染物,运维成本低且无二次污染。
- 智能化与资源化创新:引入物联网技术实时监测废气浓度和设备状态,借助 AI 算法动态调节运行参数,可减少 15% 无效能耗。金属粉尘经布袋除尘后可回炉熔炼,废活性炭再生技术可降低 30% 耗材成本。
生产厂废液制理环境需结合巧用根源上设定、整个过程工作管理和尾部制理环境手法,不同中小企业实际的环境采用靠谱科技三人组合,性能推动环境符合标准与经济性作用诚信。

 扫一扫添加微信